

Piec do lutowania to specjalistyczne urządzenie spawalnicze, służące przede wszystkim do uzyskiwania mocnych połączeń między materiałami metalicznymi, odgrywające kluczową rolę w obróbce złącza spawanego srebrnych styków elektrycznych. Metoda spawania opiera się głównie na topieniu metalu wypełniającego w środowisku o wysokiej temperaturze oraz procesie zwilżania, rozprowadzania i wypełniania materiału podstawowego. Podczas lutowania spawany materiał nie topi się; zamiast tego działanie kapilarne ciekłego wypełniacza wypełnia szczelinę złącza, a po ochłodzeniu i zestaleniu tworzy mocne połączenie lutowane, zapewniając w ten sposób niezawodność srebrnego połączenia elektrycznego.
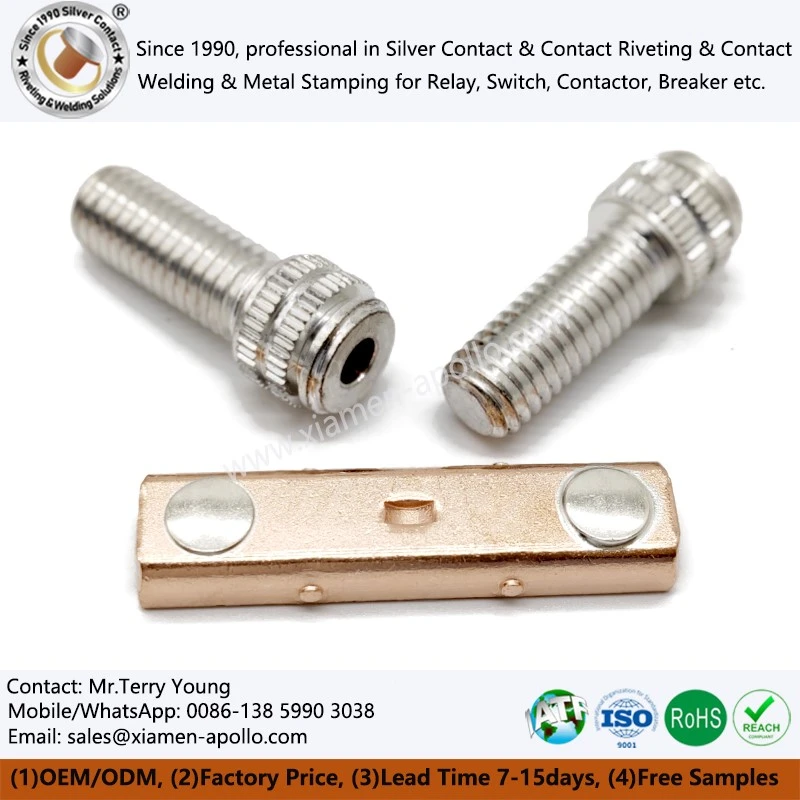
Szczegółowe wyjaśnienie etapów spawania w piecu lutowniczym
Etap przygotowawczy:Najpierw spawany materiał poddawany jest obróbce powierzchniowej w celu usunięcia oleju, kamienia i innych zanieczyszczeń, aby zapewnić zwilżające działanie metalu dodatkowego. Ten krok ma kluczowe znaczenie dla jakości zespołu styku elektrycznego ze srebrną spawaną końcówką. Jednocześnie należy wybrać spoiwo i topnik odpowiedni dla srebrnych styków elektrycznych, zgodnie z wymaganiami spawania, aby zapewnić, że wydajność spawania odpowiada wymaganiom użytkowym styków.
Montaż i pozycjonowanie:Zmontować i ustawić spawane materiały podstawowe zgodnie z wymaganiami projektowymi, zapewniając jednolite szczeliny złącza spełniające wymagania spawalnicze. Precyzyjny montaż i pozycjonowanie skutecznie zapobiegają problemom, takim jak słaby kontakt i luźne połączenia w zespole spawanym Silver Contact dla stycznika, kładąc podwaliny pod kolejne procesy spawania.
Ogrzewanie i topienie:Uruchomić piec do lutowania, ustawiając odpowiednią temperaturę i szybkość nagrzewania. Kontrola temperatury musi uwzględniać zarówno temperaturę topnienia spoiwa do lutowania twardego, jak i właściwości srebrnego materiału podstawy styków elektrycznych. Gdy temperatura osiągnie temperaturę topnienia spoiwa do lutowania twardego, zaczyna się on topić i wypełniać szczelinę złącza, zapewniając pełne połączenie w zespole spawanym srebrnych styków elektrycznych.
Trzymanie i chłodzenie:Po stopieniu spoiwa do lutowania należy zachować pewien czas przetrzymywania, aby mieć pewność, że spoiwo całkowicie zwilży materiał bazowy oraz usunie gazy i zanieczyszczenia ze złącza. Następnie schłodzić konstrukcję spawaną zgodnie z ustawioną szybkością chłodzenia, aby uniknąć nadmiernych naprężeń termicznych i pęknięć, zapewniając integralność strukturalną i stabilność operacyjną zespołu lutowanego miedzią kontaktową z litego srebra.
Techniki i środki ostrożności podczas spawania w piecu lutowniczym
Wybór odpowiedniego stopu lutowniczego i topnika:Wybierz odpowiedni stop lutowniczy i topnik w oparciu o skład, grubość i wymagania spawalnicze spawanego materiału podstawowego. Szczególnie w przypadku zespołu styków miedzianych ze srebrną końcówką wybierz stop lutowniczy i topnik o dobrej kompatybilności ze srebrem i doskonałej przewodności, aby poprawić jakość i wydajność spawania, zapewniając jednocześnie przewodność styków.
Kontrolowanie temperatury i szybkości ogrzewania:Ustaw odpowiednio temperaturę i szybkość nagrzewania, aby uniknąć zbyt wysokich temperatur, które topią materiał bazowy, lub zbyt niskich temperatur, które nie topią stopu lutowniczego. W przypadku miedzi łączonej srebrem zbyt wysokie temperatury zniszczą przewodność srebra, natomiast zbyt niskie temperatury wpłyną na wytrzymałość złącza. Konieczna jest ścisła kontrola temperatury.
Utrzymanie jednolitej szczeliny w stawie:Podczas montażu i pozycjonowania należy zwrócić uwagę, aby szczelina złącza była jednolita i spełniała wymagania spawalnicze. Jest to szczególnie istotne w przypadku elektrycznie spawanego zespołu styków srebrnych. Jednolita szczelina umożliwia całkowite wypełnienie stopu lutowniczego, zapobiegając problemom takim jak niekompletne lub brakujące spoiny i zapewniając niezawodność połączenia stykowego.
Zwróć uwagę na proces utrzymywania ciepła i chłodzenia:Czas utrzymywania ciepła powinien być wystarczający, aby zapewnić, że lut lutowniczy całkowicie zwilży materiał podstawowy oraz usunie gazy i zanieczyszczenia. Szybkość chłodzenia powinna być umiarkowana, aby uniknąć nadmiernych naprężeń termicznych i pęknięć. Naukowy proces konserwacji cieplnej i chłodzenia może skutecznie poprawić dokładność spawania i żywotność srebrnego zespołu styków zgrzewanych punktowo.
Regularna kontrola i konserwacja:Regularnie sprawdzaj i konserwuj piec do lutowania, aby upewnić się, że jest w dobrym stanie. Jest to ważny warunek wstępny zapewnienia stabilności jakości spawania zespołu lutowniczego ze stykiem srebrnym, a także może wydłużyć żywotność sprzętu i zmniejszyć ryzyko awarii podczas produkcji.

W praktyce te metody i techniki powinny być elastycznie stosowane zgodnie ze specyficznymi właściwościami srebrnych styków elektrycznych. W przyszłości, wraz z ciągłym rozwojem technologii i pojawieniem się nowych materiałów, technologia lutowania twardego będzie nadal się rozwijać, co doprowadzi do dalszej optymalizacji technologii przetwarzania srebrnego styku zgrzewanego oporowo ze szwem i poszerzania zakresu jego zastosowania w elektronice i elektryce.
Często zadawane pytania
Q:Jaka jest zasada spawania w piecu do lutowania twardego?
A:Lutowanie w piecu wymaga-środowiska o wysokiej temperaturze, w którym topi się metal dodatkowy. Ciekły metal wypełniający zwilża, rozprowadza i wypełnia materiał bazowy, aby zakończyć połączenie. Podczas procesu spawania spawany materiał podstawowy nie topi się; ciekły metal wypełnia szczelinę złącza poprzez działanie kapilarne, a po ochłodzeniu i zestaleniu tworzy mocne spawane zespoły styków Ag.
Q:Dlaczego podczas spawania srebrnych styków elektrycznych należy ściśle kontrolować temperaturę i szybkość nagrzewania?
A: Nadmierna temperatura stopi materiał podstawowy i uszkodzi przewodność srebra; zbyt niska temperatura uniemożliwi prawidłowe stopienie metalu wypełniającego, bezpośrednio zmniejszając siłę połączenia elektrycznie spawanego zespołu styków srebrnych. Dlatego niezbędna jest precyzyjna kontrola temperatury i szybkości ogrzewania.
Q: Jakie są wymagania dotyczące wyboru spoiwa i topnika do spawanych zespołów obrabianych ze stykami srebrnymi?
A: Konieczne jest wybranie lutu i topnika, które są kompatybilne ze srebrem i mają doskonałą przewodność. Nie tylko poprawi to jakość spawania i wydajność pracy, ale także zapewni, że ogólna przewodność styków będzie zgodna z normami.
skontaktuj się z nami
Dzięki temu, że przez wiele lat zdobywaliśmy wiedzę w tej dziedzinie, nasiSpawany zespół srebrnych styków elektrycznychściśle przestrzega powyższych norm lutowania. Dzięki zastosowaniu wysokiej-jakości srebra i kompatybilnego lutu oraz obróbce z precyzyjną kontrolą temperatury i znormalizowanymi procedurami oferują takie zalety, jak mocne połączenia, doskonała przewodność i długa żywotność, spełniając podstawowe potrzeby w zakresie połączeń różnych urządzeń elektronicznych i elektrycznych.
Jeśli masz jakiekolwiek potrzeby zakupu srebrnego styku do spawania oporowego, potrzebujesz niestandardowych specyfikacji lub szukasz powiązanej konsultacji technicznej, skontaktuj się z nami. Zapewnimy profesjonalne rozwiązania i-wysokiej jakości usługi produktowe. Serdecznie zapraszamy do zadawania pytań i składania zamówień, licząc na obopólnie korzystną współpracę.
